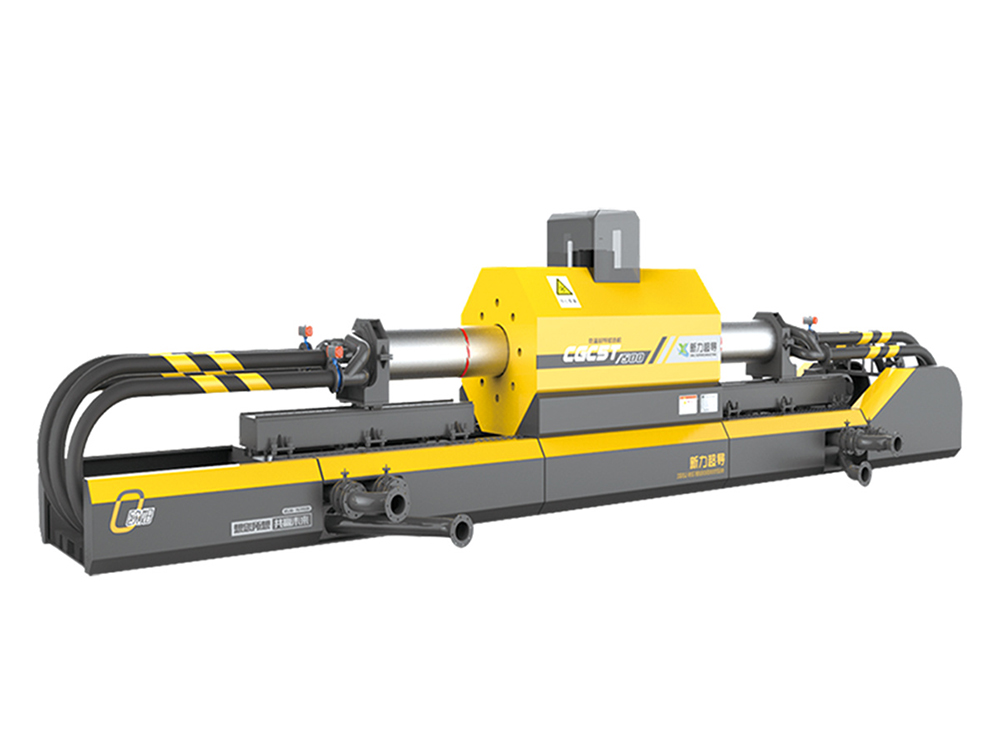
ENKELTDREVET HØJTRYKSSLIBEVALSE

Anvendelsesområde
Enkeltdrevet højtryksslibevalse er specielt designet til at formale cementklinker, mineralsk slagge, stålklinker osv. til små granuler, til ultraknusning af metalliske mineraler (jernmalm, manganmalm, kobbermalm, bly-zinkmalm, vanadiummalm osv.) og til at male ikke-metalliske mineraler (kulgangarter,
feldspat, nefelin, dolomit, kalksten, kvarts osv.) til pulver.
Struktur og arbejdsprincip
◆ Arbejdsprincipdiagram
Singledrive højtryksslibevalsen anvender
Formalingsprincippet for ekstrudering af materialeaggregater.
Den ene er en stationær rulle, og den anden er en bevægelig rulle.
De to ruller roterer modsat med samme hastighed.
Materialerne kommer ind gennem den øverste tilførselsåbning,
og males på grund af ekstrudering ved højt tryk i mellemrummet mellem de to valser og udledes fra bunden.
◆Drivdel
Kun én motordrev er nødvendig,
Kraften overføres fra den stationære rulle til den bevægelige rulle gennem gearsystemet,
således at de to ruller er fuldt synkroniserede uden glidende friktion.
Alt arbejdet bruges til materialeekstrudering,
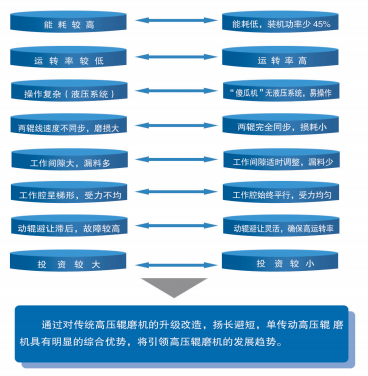
og energiforbrugsgraden er høj, hvilket sparer 45% elektricitet sammenlignet med konventionel højtryksslibevalse.
◆Trykpåføringssystem
Det kombinerede mekaniske fjedertrykssystem gør, at den bevægelige rulle undgår fleksibilitet.
Når der kommer fremmedlegemer af jern ind,
Fjedertrykssystemet trækker sig direkte tilbage og reagerer i tide, hvilket sikrer en driftshastighed på så højt som 95 %;
Mens den traditionelle højtryksslibevalse undgår tryk, skal hydraulikolien udledes gennem rørledningen for at aflaste trykket.
Handlingen er forsinket, hvilket kan forårsage skade på rulleoverfladen eller funktionsfejl i det hydrauliske system.
◆ Rulleoverflade
Rulleoverfladen er svejset med slidstærkt svejsemateriale af legering, og hårdheden kan nå HRC58-65; trykket justeres automatisk med materialet,
som ikke kun opnår formålet med slibning, men også beskytter rulleoverfladen;
Den bevægelige rulle og den stationære rulle fungerer synkront uden glidende friktion.
Derfor er valsens overfladelevetid meget højere end for den konventionelle højtryksslibevalse.
Vigtigste tekniske funktioner
◆ Høj arbejdseffektivitet. Sammenlignet med traditionelt knuseudstyr øges forarbejdningskapaciteten med 40-50%.
Forarbejdningskapaciteten for PGM1040 kan nå omkring 50-100 t/t med en effekt på kun 90 kW.
◆ Lavt energiforbrug. Ved enkeltrulledrift behøver den kun én motor til at køre.
Energiforbruget er meget lavt. Sammenlignet med den traditionelle dobbeltdrevne HPGR kan den reducere energiforbruget med 20~30%.
◆ God slidstærk kvalitet. Med kun én motordrift er synkroniseringsydelsen for de to ruller meget god.
Med slidstærke svejseflader har rullerne god slidstærk kvalitet og er nemme at vedligeholde.
◆ Høj driftshastighed: ≥ 95%. Med videnskabeligt design kan udstyret tryksættes af højtryksfjedergruppen.
Arbejdstrykket kan justeres automatisk i henhold til fjedergruppens kompression. Der er ingen fejlfunktion.
◆ Høj automatisering og nem justering. Uden det hydrauliske system er der lav fejlrate
◆ Rulleoverfladen er svejset med slidstærkt svejsemateriale af legering med høj hårdhed og god slidstyrke;
Trykket på fjederen kommer fra materialets reaktionskraft, og trykket er altid afbalanceret,
som ikke blot opnår formålet med at knuse,
men beskytter også rulleoverfladen; den bevægelige rulle og den stationære rulle er i indgreb og drevet af gearsystemet,
og hastigheden er fuldstændig synkroniseret, hvorved glidende friktion mellem materialet og valseoverfladen undgås.
Derfor er levetiden meget højere end for HPGR med dobbelt drev.
◆ Kompakt struktur og lille gulvplads.
Tekniske parametre
| Model | Rullediametermm | Rullebredde mm | Maks. feedstørrelse(Cement, stålslagge, malmslagge) mm | Optimal fodringstørrelse(metalliskmineral,ikke-metalliskmineral) mm | mmOutputstørrelse(cement)mm | ForarbejdningskapacitetT/t | Motoreffekt kW | Omridsdimensioner(L×B×H)mm |
| PGM0850 | φ800 | 500 | 50 | 30 | Klassificering,<4 | 30~40 | 37 | 2760×2465×1362 |
| PGM1040 | φ1000 | 400 | 50 | 30 | Klassificering,<4 | 50~80 | 90 | 4685×4300×2020 |
| PGM1060 | φ1000 | 600 | 50 | 30 | Klassificering,<4 | 70~110 | 110 | 4685×4300×2020 |
| PGM1065 | φ1000 | 650 | 50 | 30 | klassificering,<4 | 100~160 | 200 | 5560×4500×2200 |
| PGM1250 | φ1200 | 500 | 50 | 30 | Klassificering,<4 | 120~180 | 250 | 6485×4700×2485 |
| PGM1465 | φ1400 | 650 | 50 | 30 | Klassificering,<4 | 240~320 | 630 | 9200×6320×3600 |
| PGM1610 | φ1600 | 1000 | 50 | 30 | Klassificering,<4 | 500~650 | 1250 | 10800×8100×4400 |
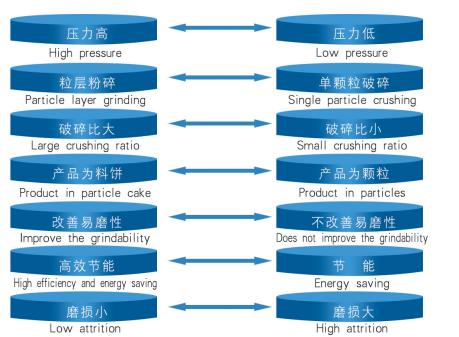
SAMMENLIGNING MELLEM ENKELTDREVET HPGR OG KONVENTIONEL HPGR
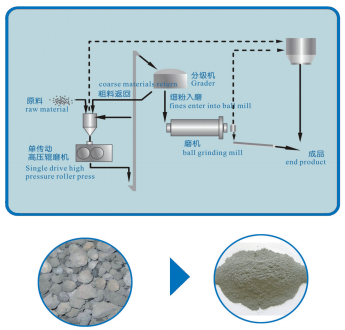
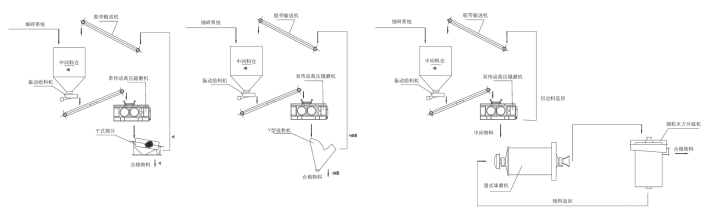
FORSLIBNINGSPROCESSENS FLOWDIAGRAM FOR ENKELTDREVET HPGR
Forformaling af cement, malmslagge og stålslagge. "Mere knusning og mindre formaling, erstat formaling med knusning", det vil sige formaling, er blevet mainstream-teknologien til rørmølleproduktionsprocesser for at øge produktionen og reducere energiforbruget. Som det mest avancerede energibesparende udstyr til formaling kan enkeltdrevet HPGR knuse materialerne til -4 mm eller -0,5 mm, hvoraf 0,08 mm tegner sig for mere end 30 %. Kapaciteten af den udnyttede kuglemølle kan øges med 50~100 %, og systemets strømforbrug til formaling kan reduceres med 15~30 %.
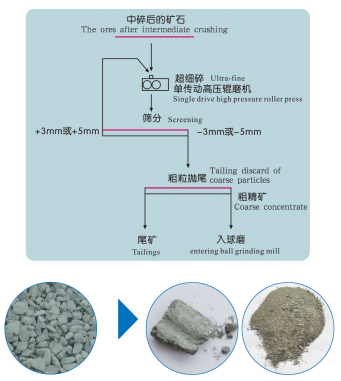
FLOWDIAGRAM FOR ULTRAFIN KNUSSNING AF METALLISK MINERAL MED ENKELTDREVET HPGR
Ultrafin knusning af metalliske mineraler
Når mineralerne passerer gennem mellemrummet mellem de to valser, knuses de til fine partikler på -5 mm eller -3 mm og en stor mængde pulver ved hjælp af højt tryk. På grund af den svage bindingskraft i grænsefladen mellem det nyttige mineral og gangstenen, kan der let opstå udmattelsesbrud eller mikrorevner og indre spændinger. En del af grænsefladen vil blive fuldstændigt adskilt.
På grund af det høje indhold af fint pulver, der udledes fra HPGR'en, og det faktum, at mineralerne knuses langs dissociationsoverfladen, reduceres andelen af indgroning i de knuste produkter, sammenlignet med konventionel knusning, og effekten af kassering af haleaffald er god.
Både kvaliteten af grovkoncentrat og udbyttet af affaldsbortskaffelse forbedres betydeligt.
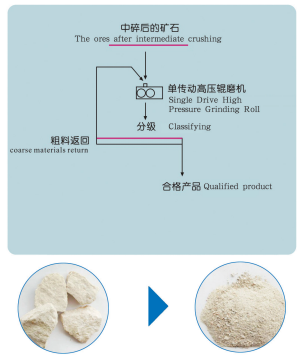
FLOWDIAGRAM FOR APPLIKATIONSPROCES FOR IKKE-METALLISK MINERALSKE MED ENKELT-DREV HPGR
Ikke-metallisk mineralslibning
Sammenlignet med traditionelt maleudstyr har enkeltdrevet HPGR fordelene ved stor enkeltmaskinekapacitet, lavt energiforbrug, mindre slid og mindre jernforurening; produktets finhed kan styres fra 20 mesh til 120 mesh, hvilket kan erstatte kuglemølle og skabe en ny maleproces.
HPGM-SERIEN HØJTRYKSSLIBNINGSVALSE
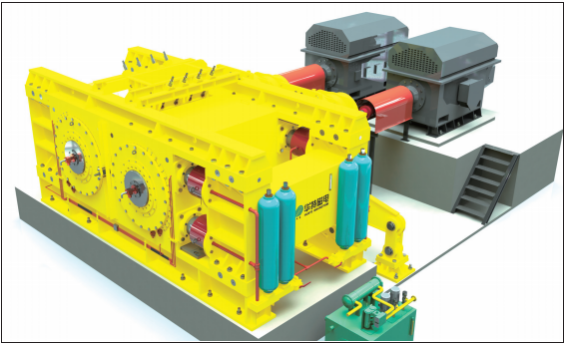
Arbejdsprincip
HPGM-serien af højtryksslibevalser er en ny type energibesparende slibeudstyr, der er designet efter princippet om højtrykspulverisering af materialelag. Den består af to pressevalser, der roterer synkront ved lav hastighed. Den ene er en stationær valse, og den anden er en bevægelig valse, der begge drives af en højtydende motor. Materialerne tilføres jævnt ovenfra de to valser og føres kontinuerligt ind i valsespalten af pressevalsen. Efter at være blevet udsat for et højt tryk på 50-300 MPa, udledes den tætte materialekage fra maskinen. I den udledte materialekage er den indre struktur af partiklerne i ukvalificerede produkter, udover en vis andel af de kvalificerede produkter, fyldt med et stort antal mikrorevner på grund af højtryksekstrudering, så materialets formalingsevne forbedres betydeligt. For materialerne efter ekstrudering, efter opbrydning, klassificering og sigtning, kan de fine materialer på mindre end 0,8 mm nå op på omkring 30%, og materialer på mindre end 5 mm kan nå op på mere end 80%. Derfor kan formalingsenergiforbruget reduceres i høj grad i den videre formalingsproces, således at formalingsudstyrets produktionskapacitet kan udnyttes fuldt ud. Generelt kan kuglemøllesystemets kapacitet øges med 20%~50%, og det samlede energiforbrug kan reduceres med 30%~50% eller mere.
Anvendelsesfelter
Der findes mange slags metalmalmressourcer i Kina, men de fleste mineralsorters kvaliteter er dårlige, diverse og fine. For at løse de udestående problemer inden for de økonomiske, tekniske og miljømæssige beskyttelsesaspekter af minedriftsudvikling introducerer, fordøjer og absorberer indenlandske metalminevirksomheder aktivt udenlandsk nyt og effektivt minedriftsproduktionsudstyr. På denne markedsbaggrund er HPGR højeffektivt maleudstyr, der først blev undersøgt og demonstreret, og som nu er begyndt at blive brugt i indenlandske metalminevirksomheder. Det er også det mineproduktionsudstyr, der er mest berørt af den indenlandske mineindustri. Man kan sige, at HPGR er meget udbredt i indenlandske metalminer. HPGR er blevet meget anvendt i ind- og udland til formaling i cementindustrien, granulering i den kemiske industri og fin formaling af pellets for at øge det specifikke overfladeareal. Det bruges til knusning af metalmalm for at opnå forskellige formål, såsom at forenkle knusningsprocessen, øge knusningen og forminskningen, forbedre systemets produktivitet, forbedre formalingseffekten eller separationsindikatorerne.
Praktisk anvendelsesområde
1. Mellem-, fin- og ultrafin formaling af bulkmaterialer.
2. I mineralforarbejdningsindustrien kan den placeres før kuglemøllen som formalingsudstyr eller udgøre et kombineret formalingssystem med en kuglemølle.
3. I den oxiderede pelletindustri kan den erstatte den almindeligt anvendte fugtmølle.
4. I byggematerialer, ildfaste materialer og andre industrier er det blevet anvendt med succes i cementklinker, kalksten, bauxit og anden formaling.
Produktfordele
1. Konstant trykdesign sikrer jævnt tryk mellem rullerne og en knusende effekt.
2. Automatisk afvigelseskorrektion, kan hurtigt justere rullegabet for at sikre udstyrets glathed.
3. Kantseparationssystemet reducerer effekten af kanteffekter på knusningseffekten.
4. Med hårdmetalbolte, lang levetid, nem vedligeholdelse og udskiftelige.
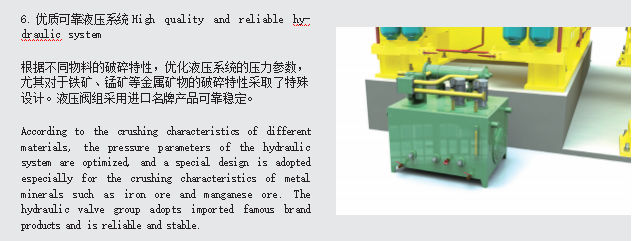
5. Ventilbanken anvender importerede komponenter, og det hydrauliske system har et rimeligt design og god pålidelighed.
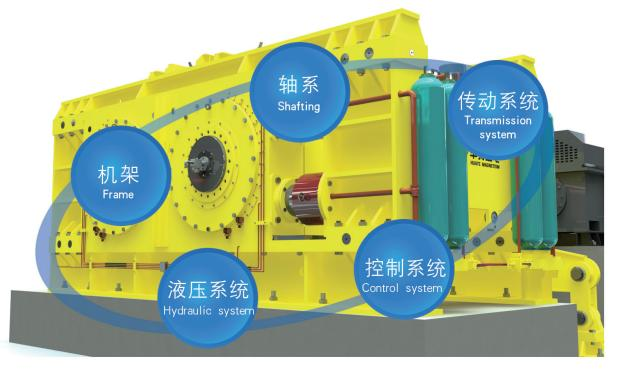
Strukturen af HPGR
| Model | Rullediametermm | Rullebredde mm | Gennemløbkapacitet | Foderstørrelse | Maskinens vægtt | Installeret effekt |
| HPGM0630 | 600 | 300 | 25-40 | 10-30 | 6 | 74 |
| HPGM0850 | 800 | 500 | 50-110 | 20-35 | 25 | 150-220 |
| HPGM1050 | 1000 | 500 | 90-200 | 20-35 | 52 | 260-400 |
| HPGM1250 | 1200 | 500 | 170-300 | 20-35 | 75 | 500-640 |
| HPGM1260 | 1200 | 600 | 200-400 | 20-35 | 78 | 600-800 |
| HPGM1450 | 1400 | 500 | 200-400 | 30-40 | 168 | 600-800 |
| HPGM1480 | 1400 | 800 | 270-630 | 30-40 | 172 | 800-1260 |
| HPGM16100 | 1600 | 1000 | 470-1000 | 30-50 | 220 | 1400-2000 |
| HPGM16120 | 1600 | 1200 | 570-1120 | 30-50 | 230 | 1600-2240 |
| HPGM16140 | 1600 | 1400 | 700-1250 | 30-50 | 240 | 2000-2500 |
| HPGM18100 | 1800 | 1000 | 540-1120 | 30-60 | 225 | 1600-2240 |
| HPGM18160 | 1800 | 1600 | 840-1600 | 30-60 | 320 | 2500-3200 |
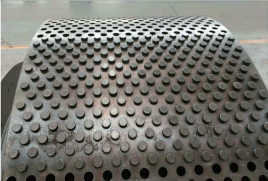
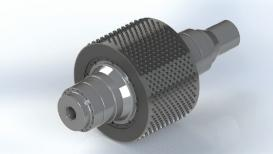
Ny type stud roll overfladeteknologi
Den anvender pigge af hårdlegering af høj kvalitet med høj hårdhed og god slidstyrke.
Stiftarrangementet er designet ved hjælp af computersimulering,
og arrangementet er rimeligt, hvilket kan danne et ensartet materialelag mellem tappene, hvilket effektivt beskytter tappene og rulleoverfladerne,
og forbedrer klemrullens levetid. Tapperne er monteret med importerede specialklæbemidler for nem udskiftning.
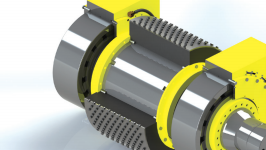
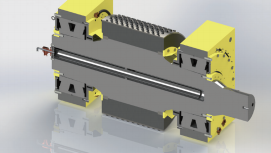
Separationsteknologi for rullebøsning og hovedaksel
Klemmevalsens hoveddel er lavet af smedet stål af høj kvalitet, og valsebøsningen er smedet af legeret stål af høj kvalitet. Hovedakslen og valserne er lavet af forskellige materialer, hvilket forbedrer hovedakslens sejhed og valsebøsningens stivhed. Akselbøsningens levetid forbedres betydeligt. Udskiftning af valsebøsningen er bekvem.
Teknologi til hurtig montering og afmontering af lejer. Der anvendes koniske hullejer af høj kvalitet, og der er en præfabrikeret højtryksolietank. Lejet kan nemt afmonteres med en højtryksoliepumpe, hvilket reducerer besværet med at udskifte lejet betydeligt og forbedrer vedligeholdelseseffektiviteten.
Flere kombinerede tætningsteknologier
Lejetætningen anvender en række J-type plus V-type og labyrinttætninger, og den kombinerede tætningsteknologi sikrer effektivt lejets tætningseffekt.
Jernmalmforbedringsflow
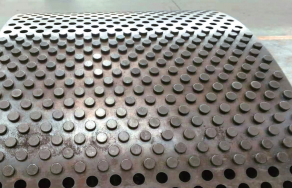
Højkvalitets slidstærk rulleoverflade med knopper
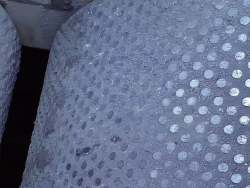
Efter at materialerne er ekstruderet,
Et tæt materialelag dannes på valsens overflade for at beskytte den.
Råmateriale
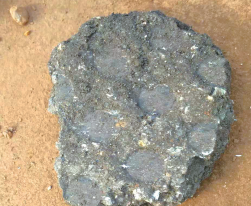
Materialekage